不锈钢切割折弯与焊接一体化加工流程,非标五金件定制效率提升方案
非标五金件的定制周期,往往卡在“工序衔接”上。切割、折弯、焊接各自为政,每转一次手就是一次误差累积和工期浪费。无锡迅腾激光切割加工厂将这三道核心工序整合在同一个生产流程中,用一体化加工逻辑,把传统模式下动辄数周的交付周期压缩了30%以上。
一体化流程的关键:从“转交”到“流转”
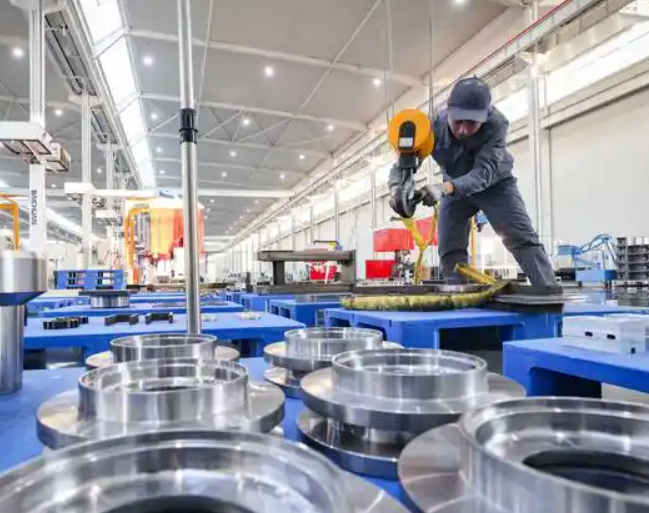
常规外协加工,图纸发过去,切割厂做完下料,再拉去折弯厂,最后找焊接班组。光是物流和排队等待的时间,就占了总工期的40%。我们的方案是:激光切割加工、钢板钣金下料、不锈钢切割折弯、金属板材打孔,全部在厂内闭环流转。下料工序完成后,工件通过轨道车直接进入折弯区,无需二次装夹定位——这对批量非标件来说,意味着每件省下15-20分钟的重复对刀时间。
三个技术细节,决定定制效率的成色
第一,切割与打孔同序完成。针对机箱机柜加工中常见的散热孔阵、安装腰孔,我们使用万瓦级光纤激光设备,在切割轮廓的同时完成全部金属板材打孔,孔位精度控制在±0.05mm内,彻底告别“先切后钻”的二次定位误差。
第二,折弯工序的“回弹补偿数据库”。不锈钢切割折弯最怕回弹,304和430的回弹系数完全不同。我们积累了三年的试弯数据,对2mm-12mm板材的折弯角度进行预补偿,确保折弯后的角度误差不超过±30′,这对后续焊接装配的缝隙控制至关重要。
第三,焊接工艺的“变形预控”。焊接不是把两块板拼起来那么简单。对于机箱机柜加工这类薄板焊接,我们采用脉冲气保焊和点焊交替策略,通过控制热输入量,将焊接变形量控制在每米0.5mm以内,减少后续校平工序。
一个实际案例:非标控制柜外壳的快速交付
上个月,一位做自动化设备的客户需要30套异形控制柜外壳。板材是2.5mm冷轧钢板,涉及激光切割加工、钢板钣金下料、折弯、打孔、焊接全流程。客户原本计划找三家供应商配合,我们接手后,从下料到焊接完成仅用了5个工作日。其中,金属板材打孔环节一次成型,405个安装孔无一偏差;折弯件在焊接时无需额外修配,直接组对。
一体化加工的价值,不只在省时间。它更让非标五金件定制从“碰运气”变成“可预期”。每个工件的尺寸数据在工序间实时传递,质检员在焊接完成后进行三坐标抽检,确保关键尺寸的稳定性。对于长期合作的老客户,我们甚至可以根据其常用材料厚度,提前预留设备产能,把常规交货周期锁定在7天以内。
在钣金加工这个行当,效率从来不是单点提速,而是系统协同。无锡迅腾激光切割加工厂把切割的精度、折弯的角度、焊接的强度串成一条线,让非标定制不再是一场跨厂的接力赛,而是一次流畅的连续生产。如果您正在为多工序外协的协调问题头疼,不妨带着图纸来聊一聊,看看这套流程能否帮您把工期抢回来。