激光切割加工选购指南:铁板不锈钢铝板下料打孔如何选择服务商
📅 2026-09-21
🔖 激光切割加工,钢板钣金下料,不锈钢切割折弯,金属板材打孔,非标五金件定制,机箱机柜加工
钣金外协采购最怕什么?图纸发出去,报价五花八门,交期含糊其辞,拿到手的活件毛刺大、孔位偏。问题往往不在图纸,而在服务商的设备能力和工艺匹配度。
设备决定能力边界
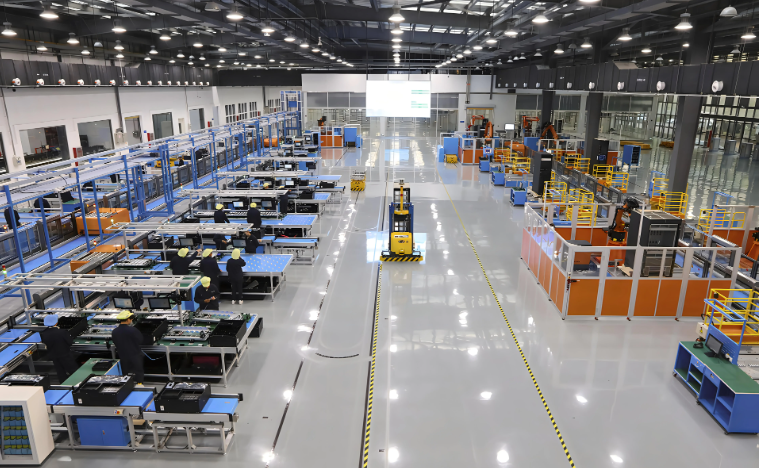
以光纤激光切割为例,6000W和12000W的差距不只是厚度。碳钢氧气切割,12000W可稳定切到25mm以上,断面粗糙度控制在Ra12.5以内;不锈钢氮气切割则依赖高功率密度,薄板速度可达40m/min。做钢板钣金下料,先问对方最大幅面和交换台配置——单台面设备频繁上下料,交期至少多两天。
折弯与打孔:容易被忽视的精度环节
不锈钢切割折弯的难点在回弹补偿。同一批304板,不同轧制批次屈服强度差20MPa,折弯角度就差0.5°以上。有经验的厂会做首件试折。至于金属板材打孔,激光穿孔的锥度和挂渣直接影响装配,要求高的孔建议留余量后铰孔。
选服务商看三点
- 设备清单是否覆盖你的板厚区间,别用大炮打蚊子
- 是否有非标五金件定制的工装配套能力,纯下料厂做不了复杂件
- 品控流程:首件检验、过程抽检、出货报告缺一不可
像机箱机柜加工这类多品种小批量订单,更考验排产柔性。无锡迅腾激光切割加工厂在这类需求上,通常会在报价阶段就确认折弯模具和焊接工装,避免后期扯皮。
激光切割加工正在向厚板和高反材料延伸,铜、铝的切割工艺也逐步成熟。选对服务商,本质是选对工艺匹配能力。