不锈钢切割折弯工艺质量控制要点:从激光下料到折弯成型的全流程管控
📅 2026-09-24
🔖 激光切割加工,钢板钣金下料,不锈钢切割折弯,金属板材打孔,非标五金件定制,机箱机柜加工
不锈钢材料的激光切割加工与折弯成型,看似是两道独立工序,实际在薄板与中厚板加工中相互制约。以304不锈钢为例,其热导率仅为碳钢的1/3,激光下料时热影响区控制不当,折弯段极易出现微裂纹。无锡迅腾激光切割加工厂在长期承接机箱机柜加工与非标五金件定制中,形成了一套从源头到成型的管控逻辑。
一、下料端:割缝与热输入的隐性影响
许多折弯开裂问题,根源在钢板钣金下料阶段。光纤激光切割2mm以下不锈钢时,若氮气压力低于1.2MPa,割缝挂渣会迫使后续打磨,间接改变边缘应力。更关键的是,切割速度过快导致的热影响区虽窄,但边缘硬度上升,折弯时外侧受拉即开裂。
- 碳钢与不锈钢共线切割时,需隔离参数库,避免混用功率曲线
- 金属板材打孔孔径小于板厚时,优先采用脉冲穿孔,减少熔融飞溅
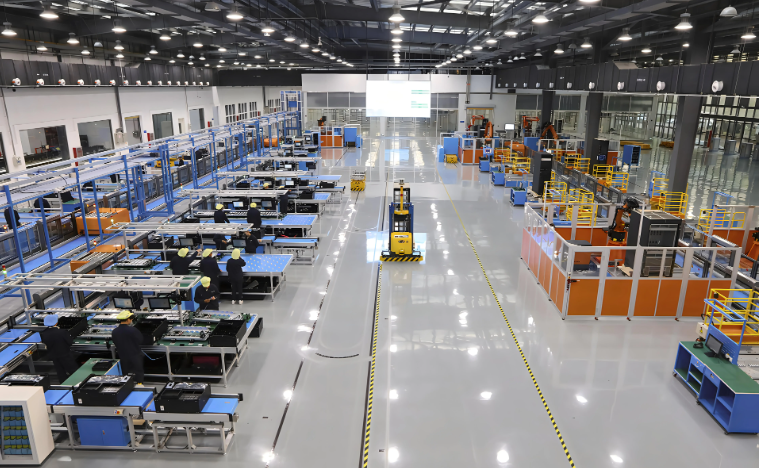
二、折弯成型:回弹补偿与模具匹配
不锈钢折弯回弹量通常比碳钢大30%-50%。以1.5mm厚304为例,V槽宽度选板厚的8倍时,需在折弯程序中将角度过弯2°-3°。机箱机柜加工中常见的死边压平,若下模圆角小于0.5mm,表面易产生压痕。我们要求操作工每批次首件必检折弯角度与外形尺寸,并记录模具磨损周期。
非标五金件定制往往涉及多道折弯与焊接组合,工序间转运的磕碰同样影响最终精度。建议在折弯前用保护膜覆盖已切割表面,尤其镜面不锈钢。
从实践看,把激光切割加工与不锈钢切割折弯视为一个工艺链而非孤立环节,废品率可下降约18%。未来随着高功率激光与折弯中心联线生产普及,全流程数据追溯将成为机箱机柜加工企业的基本功。