不锈钢板激光切割与折弯成型加工流程详解
在制造业一线摸爬滚打的采购和技术人员都清楚,一块不锈钢板从进厂到成为可装配的钣金件,中间要经历多少道看不见的工序。尤其是遇到非标件、小批量订单时,尺寸公差、折弯回弹、孔位精度,哪一个环节掉链子,整批货就可能报废。今天就从我们无锡迅腾激光切割加工厂的实际生产经验出发,把不锈钢板激光切割与折弯成型这摊活儿,掰开揉碎了讲清楚。
为什么切割与折弯必须放在一起考虑?
很多客户习惯把下料和成型分开找供应商,觉得切割归切割、折弯归折弯。但这恰恰是问题频出的根源——激光切割加工时的热影响区和毛刺方向,会直接影响后续不锈钢切割折弯的开裂风险与角度一致性。举个实际例子:切2mm厚的304板,如果切割速度过快导致断面粗糙,折弯时外R角处就容易出现微裂纹,这在机箱机柜加工里是绝对不允许的。
所以在我们厂里,钢板钣金下料和折弯工艺参数是联动的。切割工艺员必须知道折弯的内R角要求,才能决定是用氮气切割还是空气切割,甚至要调整焦点位置来优化断面粗糙度。这不是流水线上的“甩手掌柜”能搞定的。
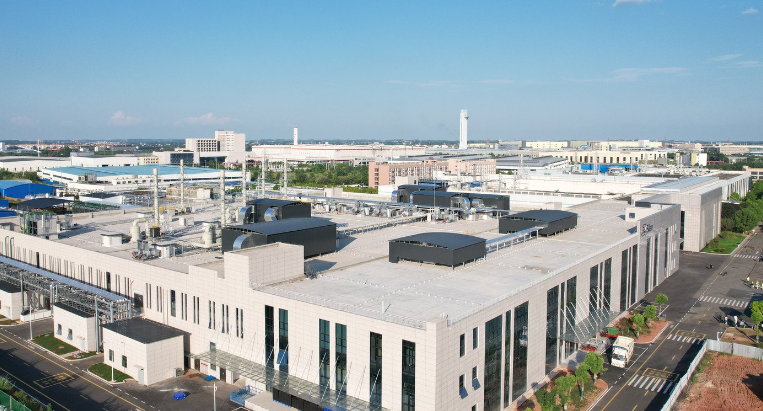
从图纸到成品:核心流程拆解
第一步是图纸工艺审查。这一步最容易被忽视,但恰恰是决定成本和质量的关键。我们会核对折弯系数、孔边距、最小折弯边高等参数。比如金属板材打孔时,如果孔离折弯线太近,变形风险极大,这时就得提前在CAD图上做工艺缺口。
第二步是切割。针对不同厚度和材质,参数差异很大:
- 3mm以下不锈钢:推荐氮气切割,断面呈银白色,无氧化层,后续折弯不伤模具。
- 6mm以上厚板:改用空气或氧气切割,速度更快,但必须预留0.2-0.3mm的修边余量。
- 所有非标五金件定制订单,首件必须全尺寸检测,重点查对角线公差和毛刺高度。
第三步才是折弯成型。这里有个老师傅才知道的门道——折弯顺序。以常见的机箱机柜加工为例,四边折弯时,必须先折短边再折长边,否则最后一道弯会顶住前一道的立边,导致角度不到位。我们的数控折弯机操作工都会在调试时先用废料试折,测出实际回弹角(通常不锈钢回弹在2-4度),再反向补偿到程序里。
给外协采购的几条实在建议
如果你正打算把活外包,不妨留意这几点:一是要求供应商提供切割断面放大照片,比口头保证靠谱得多;二是明确折弯内R角要求,这直接影响结构强度和美观;三是小批量试产时,不锈钢切割折弯件建议做盐雾测试,看看断面是否有锈蚀隐患。
另外,别只盯着单件报价。有的厂切割费便宜,但废品率高,或者折弯靠人工调模,效率低、一致性差。综合算下来,钢板钣金下料的良品率和交付周期,才是真正影响你成本的大头。
回到我们无锡迅腾,这几年陆续添置了6000W光纤激光切割机和多台数控折弯机,目的就是把激光切割加工和折弯成型这两道工序的衔接误差降到最低。从金属板材打孔到非标五金件定制,再到机箱机柜加工,我们更愿意在前期沟通时多花半小时,把图纸细节聊透,而不是等货到了现场再扯皮。毕竟,钣金这行,功夫都在看不见的细节里。