激光切割加工中不锈钢板材下料与折弯工艺的精度控制要点
在无锡迅腾激光切割加工厂十多年的生产一线经验里,我们深知不锈钢板材下料与折弯从来不是两道孤立的工序。很多客户拿着图纸过来,开口就问价格,但真正决定机箱机柜加工或非标五金件定制成败的,往往是那些被忽略的精度细节。今天不谈虚的,只讲我们车间里每天在用的控制要点。
一、激光切割加工阶段:热影响区与尺寸补偿
不锈钢板材(尤其是304和316L)在激光切割加工时,热输入会导致局部晶粒粗化,切缝边缘的硬度会上升。如果后续要做不锈钢切割折弯,切割面的粗糙度直接决定折弯处会不会开裂。我们的操作标准是:厚度≤3mm的板材,切割速度控制在2.5~3.5m/min,氮气压力保持12~15bar,这样能获得无氧化、挂渣少的优质切面。
尺寸补偿是个容易被忽视的坑。用光纤激光切割2mm厚304板,切缝宽度通常在0.15~0.2mm之间,但批量加工时热积累会让实际尺寸漂移。我们厂每批次开机前都会用试切件校准,把补偿值精确到0.03mm,尤其是做金属板材打孔时,孔径公差要控制在±0.05mm以内,否则后续装配会有麻烦。
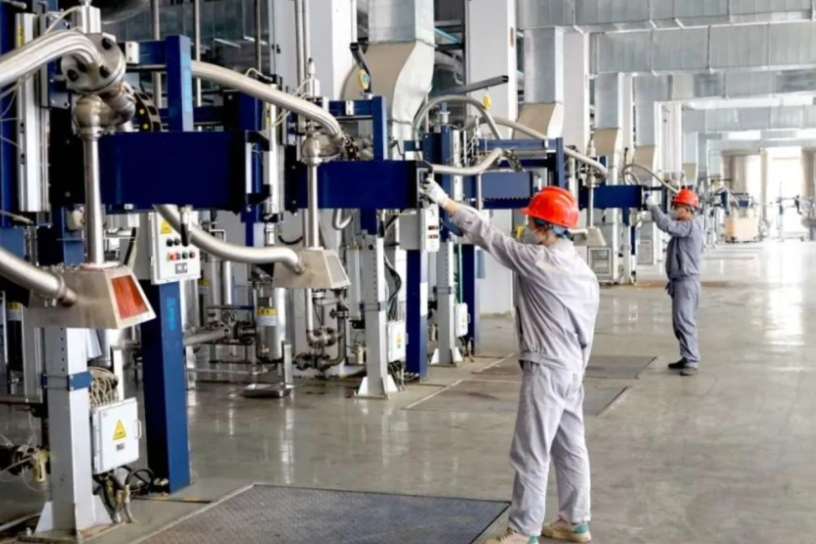
折弯工艺的关键:回弹角与压线定位
不锈钢切割折弯和普通碳钢最大的区别在于回弹量大。304不锈钢的屈服强度约为205MPa,折弯90°时实际回弹角度在2°~3°之间。我们通常采用“负补偿”策略:上模压到底后,让模具角度比图纸小1.5°,再利用数控折弯机的角度传感器实时反馈修正。另外,折弯压线必须与激光切割时的定位孔重合,偏差超过0.1mm就会导致两边孔位错移。
如果你做的是非标五金件定制,往往涉及多道折弯。这时候要特别注意折弯顺序对累计误差的影响。我们建议:先折短边、后折长边,且每次折弯前用卡尺复测上一次折弯的实际角度,偏差超过0.5°立即停机调整,而不是等整批做完再报废。
常见问题与现场对策
- 问题:不锈钢板材下料后边缘有微小毛刺,导致折弯时模具压伤。对策:切割后增加一道去毛刺工序,用400目砂带轻抛,深度控制在0.02mm以内。
- 问题:机箱机柜加工中,长边焊接变形导致折弯角度不稳定。对策:在下料阶段预留0.5mm收缩余量,折弯后再进行整形校平。
- 问题:金属板材打孔位置离折弯线太近(小于2倍板厚),导致孔变形。对策:设计阶段提前沟通,将孔位内移或改为折弯后二次冲孔。
拿我们最近做的某通信设备机箱机柜加工项目举例:材料是1.5mm的SUS304拉丝板,客户要求表面无划伤,且所有安装孔位置度公差±0.1mm。我们通过激光切割加工时把微连接点放在非外观面,切割后用气吹清理粉尘,折弯时在模具表面贴了0.05mm的PVC保护膜。最终一次交检合格率达到了98.7%,剩下那1.3%是折弯后回弹导致孔位偏差,返工十分钟解决。
归根结底,无论钢板钣金下料还是复杂的不锈钢切割折弯,精度控制靠的是“切割参数标准化+折弯补偿数据化+过程检验常态化”这三板斧。无锡迅腾激光切割加工厂一直坚持每批订单留存首件检测报告,如果您的产品对公差要求苛刻,欢迎带图纸来车间现场试切验证。设备可以吹牛,但卡尺量出来的数字不会骗人。这就是为什么老客户愿意把异形件、小批量高精度活交给我们——因为知道我们会在看不到的细节上下功夫。