钢板钣金下料工艺对比:激光切割与传统剪切冲裁如何选择
📅 2026-10-29
🔖 激光切割加工,钢板钣金下料,不锈钢切割折弯,金属板材打孔,非标五金件定制,机箱机柜加工
钢板钣金下料选激光切割还是传统剪切冲裁,关键看三件事:板材厚度、批量大小、轮廓复杂度。选错工艺,模具费摊不平,或者切缝质量拖累后道焊接装配。下面从实际生产角度拆开讲。
一、两种工艺的适用边界
传统剪切冲裁靠模具成形,优势在大批量、简单轮廓:薄板(0.5–3mm)单一形状件,单件成本可压到几分钱。但模具开发周期通常7–15天,一套复合模费用数千到数万元,非标五金件定制若批量不足几千件,模具费根本摊不回来。
激光切割加工属于无模柔性下料,编程即生产,复杂轮廓、小批量、多品种切换没有额外成本。切口热影响区窄,不锈钢切割折弯前无需二次修边,薄板切缝可控制在0.1–0.3mm。
二、三个维度做决策
- 厚度:碳钢6mm以下光纤激光效率占优;超过12mm,等离子或火焰下料更经济。
- 批量:单一批次超5000件且形状简单,冲裁仍有成本优势;几百件以内,激光几乎无悬念。
- 精度与后道:机箱机柜加工中大量异形孔、散热槽,金属板材打孔用激光一次成型,孔位精度±0.1mm,省去钻孔工序。
三、一个实际案例
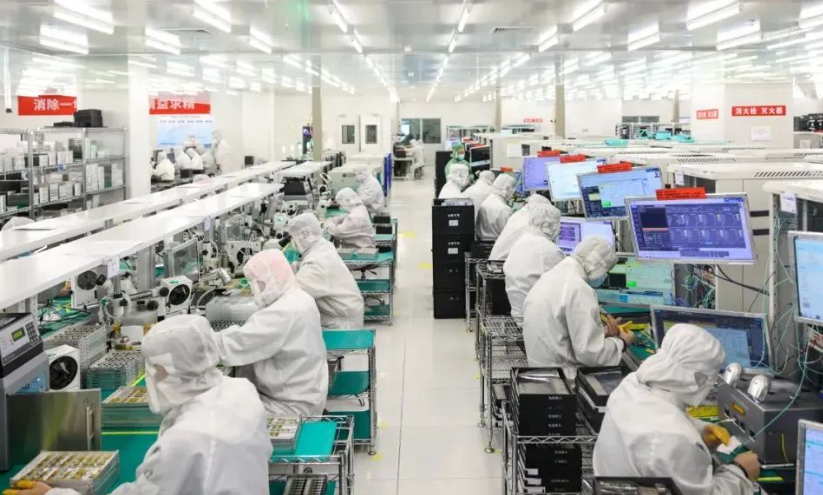
某工控机箱客户,原方案冲裁+钻孔,模具费约2.8万元,换型耗时两天。改用激光切割加工后,不锈钢切割折弯前道一次下料完成,含金属板材打孔,单批次300件交货周期从10天缩至3天。批量上来后模具费虽可摊薄,但多品种小批量的订单结构下,柔性下料的综合成本反而更低。
结论很直接:简单件、大批量、薄板——剪切冲裁;复杂轮廓、多品种、非标五金件定制——激光切割加工。拿不准时,把图纸和批量发给无锡迅腾激光切割加工厂,按件核价再定工艺,比拍脑袋靠谱。